


Ideal Plastic propose des joints toriques PEEK dans les spécifications standard AS568 et GB, ainsi que des tailles non standard personnalisées. Disponibles en PEEK vierge et en qualités modifiées, telles que la fibre de carbone ou remplies de graphite, ces joints toriques sont fabriqués en combinant un usinage CNC de précision et un moulage par injection à haute température. Un processus complet de recuit de détente élimine efficacement les problèmes tels que la déformation, le gonflement et les fuites causés par les cycles thermiques, garantissant une précision dimensionnelle et une stabilité bien supérieures aux joints en plastique standard. Obtenez un devis !
The PEEK O-rings provided by Ideal Plastic manufacturer are rigid precision static sealing components. Ils sont principalement conçus pour l'étanchéité statique et l'étanchéité à micro-mouvements à faible vitesse et à course courte, capables de répondre aux exigences d'étanchéité dans des conditions de travail extrêmes.
Ils comblent avec précision les espaces entre les pièces d'accouplement pour empêcher efficacement les fuites de liquide, les fuites de gaz et la perte de vide. Parallèlement, ils empêchent la poussière externe, les impuretés et les contaminants de pénétrer dans l'équipement, garantissant ainsi des performances d'étanchéité globales fiables.
Présentés avec une forme de boucle ronde et une section transversale circulaire, les joints toriques PEEK nécessitent des rainures de joint torique standard pré-usinées sur l'équipement pour l'installation. Fabriqués conformément aux normes américaines AS568 et aux normes métriques nationales, ils prennent en charge une production standardisée à grande échelle avec une excellente compatibilité universelle.
Les joints toriques PEEK sont fondamentalement différents des joints PEEK et ne peuvent pas être remplacés arbitrairement. Les joints toriques PEEK sont appliqués pour une étanchéité de type rainure afin d'obtenir une étanchéité statique stable et une légère étanchéité dynamique. En revanche, les joints PEEK présentent des contours flexibles, diverses options d'épaisseur et des profils personnalisables. Ils réalisent une étanchéité sur de grandes surfaces via la compression de la surface de la bride et conviennent à diverses surfaces d'étanchéité à bride plate et large.
Il est strictement interdit de remplacer les joints de bride par des joints toriques en PEEK. La zone de contact ultra-petite des joints toriques provoquera une compression inégale sur les surfaces des brides et augmentera considérablement le risque de défaillance de l'étanchéité.
Fabriqué à partir d'un matériau PEEK de haute qualité, le produit présente un point de fusion élevé, une faible fluidité de fusion et un retrait de cristallisation évident, offrant une stabilité structurelle élevée et une adaptabilité aux conditions de travail industrielles difficiles.
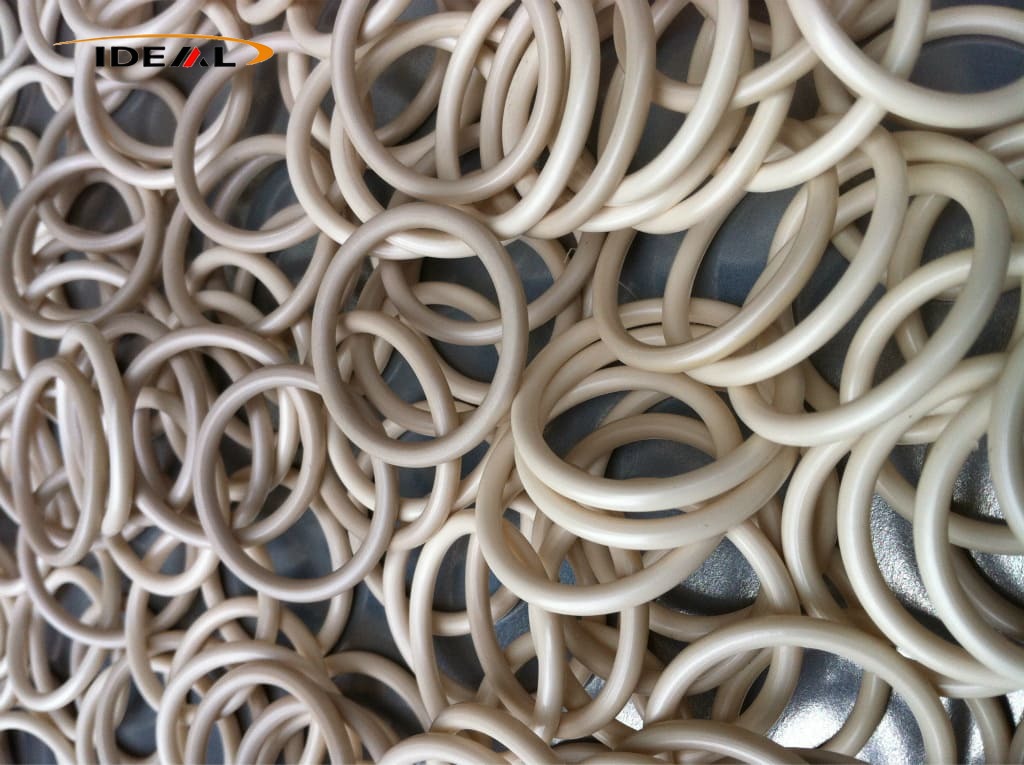
En tant que pièces d'étanchéité statique rigides de précision, les produits sont applicables à l'étanchéité statique et à l'étanchéité à micro-mouvements à faible vitesse dans des conditions extrêmes. Ils empêchent de manière fiable les fuites de liquide et de gaz, évitent la perte de vide et isolent les contaminants externes, maintenant ainsi des performances d'étanchéité stables à long terme.
Adoptant une structure circulaire standardisée à section ronde, les joints toriques s'intègrent parfaitement dans les rainures annulaires standards. Le contact interne étroit assure une étanchéité statique stable et de légers effets d’étanchéité dynamique.
Fabriqués strictement conformément aux normes américaines AS568 et aux normes métriques nationales, les produits présentent des spécifications unifiées, prenant en charge une production industrielle standardisée à grande échelle avec une forte universalité et adaptabilité.
Les joints toriques PEEK et les joints PEEK ont un positionnement d'application distinct. Les joints toriques sont spécialisés pour les scénarios d'étanchéité de type rainure, tandis que les joints PEEK personnalisables s'adaptent à l'étanchéité à bride plate de grande surface. Le remplacement arbitraire est interdit pour éviter les risques de défaillance de l'étanchéité.
Bénéficiant des propriétés inhérentes au matériau PEEK, les produits possèdent une résistance à haute température grâce à leur point de fusion élevé. Leur faible fluidité de fusion et leur retrait de cristallisation important garantissent une stabilité structurelle élevée, adaptée à un service à long terme dans des environnements industriels complexes et difficiles.
La structure d'étanchéité professionnelle de type rainure assure une compression uniforme et un ajustement serré. Différent du mode de compression plate des joints, il évite efficacement les contraintes inégales sur les surfaces des brides et élimine les dangers cachés de fuite et de défaillance de l'étanchéité.
|
Article
|
Spécification
|
|---|---|
|
Nom du produit
|
Joints toriques PEEK (Polyéther Éther Cétone)
|
|
Matériel
|
PEEK non chargé, PEEK chargé de carbone, PEEK chargé de graphite/PTFE
|
|
Couleur
|
Noir, Beige
|
|
Diamètre de section transversale de la norme américaine AS568
|
1,78 mm (0,070"), 2,62 mm (0,103"), 3,53 mm (0,139"), 5,33 mm (0,210")
|
|
Diamètre de section transversale GB/T3452.1
|
1,80 mm, 2,65 mm, 3,55 mm, 5,30 mm, 7,00 mm
|
|
Exemple de service
|
A négocier
|
|
Certifications
|
ISO9001, RoHS, PORTÉE
|
|
Classification standard de taille
|
Joints toriques PEEK standard américain AS568, joints toriques PEEK standard GB/T 3452.1, personnalisation non standard
|
Par rapport aux plastiques à usage général, la fabrication de joints toriques PEEK pose des barrières techniques beaucoup plus élevées. Deux processus de production de masse matures dominent l'industrie : l'usinage CNC de précision et le moulage par injection de précision à haute température. Les deux méthodes diffèrent considérablement en termes de caractéristiques des pièces finies, de volumes de commandes appropriés et de fourchettes de coûts globales.
|
Module de traitement
|
Description détaillée
|
|---|---|
|
Flux de production complet
|
Commencez par l’inspection de la qualité des matériaux en tiges et en feuilles de PEEK pur importés. Les ébauches subissent un traitement de pré-recuit pour éliminer à l'avance les contraintes internes de la matière première. Après un tournage CNC préliminaire pour former des produits semi-finis annulaires, un tournage de finition de précision est effectué pour optimiser le profil de section, suivi d'un calibrage de concentricité. Toutes les pièces recevront un recuit secondaire de détente pour éliminer les contraintes résiduelles de coupe, puis subiront un polissage de surface, l'élimination des bavures et des tests dimensionnels complets avant la livraison.
|
|
Principaux défis de traitement
|
Les pièces annulaires en PEEK à paroi mince sont structurellement fragiles. Les méthodes conventionnelles de serrage et de coupe provoquent facilement des vibrations mécaniques et des déformations élastiques. Après avoir relâché le luminaire, le rebond du matériau entraînera une déformation ovale, une distorsion ovale et des formes irrégulières, entraînant une mauvaise précision d'assemblage et des risques de fuite d'étanchéité cachés.
|
|
Solutions d'optimisation personnalisées
|
Équipez des fixations souples flexibles personnalisées pour disperser la pression de serrage concentrée et éviter la déformation locale par extrusion. Adoptez un positionnement de support sur une grande surface pour améliorer la stabilité globale de la pièce pendant le traitement. Associez les outils de coupe spéciaux professionnels PEEK et réduisez la vitesse d'alimentation pour affaiblir l'impact de coupe et les vibrations. Mettez en œuvre un desserrage progressif des fixations après l'usinage pour éviter une libération soudaine des contraintes et une déformation permanente de la pièce.
|
|
Module de traitement
|
Description détaillée
|
|---|---|
|
Procédure de moulage standard
|
Les pellets PEEK sont entièrement séchés et déshumidifiés pour éliminer les défauts d'humidité. Les matières premières sont fondues uniformément dans le fût à une température constante de 360 à 400°C, puis injectées à haute pression dans un moule à température constante (180 à 210°C). Un maintien précis de la pression est appliqué pour normaliser la cristallisation du matériau, suivi d'un refroidissement lent et progressif. Après le démoulage, toutes les pièces sont soumises à un soulagement des contraintes de recuit unifié, à un découpage instantané et à une vérification dimensionnelle complète pour garantir des produits finis qualifiés.
|
|
Difficultés inhérentes au processus
|
Le matériau PEEK présente une cristallinité élevée et un retrait continu pendant la phase de refroidissement et de mise en forme. De légères fluctuations de la température de moulage provoqueront directement un retrait incohérent du diamètre intérieur et du diamètre du cordon, entraînant une tolérance dimensionnelle instable et une mauvaise uniformité des lots de joints toriques finis.
|
|
Mesures de contrôle de précision
|
Mettez en œuvre un contrôle de température constante en boucle fermée pour le fût et le moule afin de verrouiller la plage de température de manière constante et de minimiser les variations thermiques. Ajustez avec précision le temps de maintien de la pression et les paramètres du cycle de refroidissement pour équilibrer la vitesse de cristallisation du matériau et le taux de retrait dans toutes les directions. Uniformisez les contraintes internes des produits finis grâce à un traitement de recuit après moulage, améliorant fondamentalement la stabilité dimensionnelle des joints toriques PEEK produits en série.
|
Machined from solid virgin PEEK stock, PEEK O-rings are rigid precision static sealing components. À la différence des joints élastiques fabriqués à partir de caoutchouc, de nylon, de POM ou de PTFE standard, ils offrent une capacité d'étanchéité fiable dans les environnements difficiles où les matériaux d'étanchéité traditionnels ont du mal à maintenir leurs performances.
Supported by stable molecular composition, PEEK resists creep remarkably. Le traitement de recuit élimine les contraintes résiduelles internes, permettant à ces joints toriques de maintenir un contact étroit contre les surfaces d'étanchéité dans des températures fluctuantes et une pression continue. Equipment maintenance cycles can be greatly extended.
Le matériau tolère une large gamme de lubrifiants, de liquides de refroidissement et de fluides hydrauliques. Il évite le gonflement, la dissolution ou la fragilisation lorsqu'il est exposé à des substances légèrement corrosives, convenant ainsi aux points d'étanchéité statiques des canalisations chimiques et des systèmes de traitement des fluides.
Installed inside heating chambers and equipment with frequent temperature shifts, PEEK O-rings do not soften or deform like ordinary plastics. La forme originale de la section transversale est préservée sous charge, empêchant ainsi l'expansion de l'espace d'étanchéité et les fuites persistantes dans des conditions statiques à haute température.
La résine de base PEEK ne contient aucun plastifiant ni additif volatil. Les rejets volatils restent minimes à des températures élevées, éliminant ainsi la contamination des particules à l'intérieur des chambres scellées. Cette propriété rend les joints toriques PEEK largement utilisés pour les équipements de traitement de plaquettes semi-conductrices, les récipients à vide et les machines de stérilisation médicale.
Classés comme joints statiques rigides de précision, les joints toriques PEEK se distinguent par leur tolérance à haute température, leur résistance exceptionnelle au fluage, leur inertie chimique, leur faible dégazage et leur autolubrification inhérente. Ils sont principalement conçus pour l'étanchéité statique et l'étanchéité alternative à micro-course à faible vitesse et à faible vitesse, et ne conviennent pas aux services d'étanchéité alternative dynamique à haute fréquence et à longue course.
Le PEEK de qualité vierge présente une volatilité ultra-faible pour éviter la contamination de la chambre et résiste aux micro-fuites induites par le fluage lors d'un fonctionnement sous vide de longue durée.
Ces appareils fonctionnent avec un léger mouvement continu et des cycles marche-arrêt intermittents, où les recharges régulières de graisse ne sont pas pratiques. La propriété naturelle autolubrifiante du PEEK permet un fonctionnement sans entretien.
L'équipement est confronté à des fluctuations de température drastiques et à une exposition à des produits chimiques ; les joints en plastique standard gonflent et se dégradent facilement dans de tels environnements.
Il supporte des températures cycliques allant de -60°C à 260°C et résiste à la déformation et aux fuites lors d'alternances thermiques répétées.
- Spécialisé dans les joints toriques PEEK sur mesure (éléments d'étanchéité en plastique rigide)
- Conçu pour les environnements à haute température, haute pression, vide et corrosifs
- Remplace les joints en caoutchouc traditionnels pour les conditions de travail extrêmes
- Élimine les fuites cachées et les défauts d'étanchéité intermittents
- Résiste à la déformation par fluage sous une chaleur élevée à long terme
- Réduit le dégazage volatil et la contamination par des particules sous vide
- Assure des performances d'étanchéité stables dans les équipements critiques
- Utilise uniquement de la résine PEEK 100 % vierge
- Aucun matériau recyclé pour les applications semi-conductrices, médicales et propres
- Matériaux sélectionnés en fonction des conditions de travail, des besoins de précision et du volume de commande
- Faible dégazage, zéro rejet de particules, répondant à des normes de propreté strictes
- Fabriqué selon les dessins du client ou les spécifications standard : AS568 / GB/T3452
- Contrôle strict du diamètre intérieur (ID) et du diamètre du cordon
- Surface d'étanchéité incurvée exempte de rayures, de bosses, de pores, de fissures et d'inclusions
- Pas de bavures, de flash ou de marques d'outils visibles
- Lignes de joint de moule situées à l'écart des zones d'étanchéité (pour les pièces moulées)
- Recuit obligatoire pour tous les joints toriques PEEK haut de gamme
- Élimine les contraintes résiduelles de l'usinage et du moulage
- Empêche la déformation, l'élargissement de l'espace et les fuites causées par les cycles thermiques
- Assure une stabilité dimensionnelle à long terme
- Ateliers CNC de précision en interne
- Prend en charge la personnalisation par dessins ou échantillons
- Capable à la fois d'usinage CNC et de moulage par injection de précision
- Qualité constante pour les petits lots et la production de masse
- Équipement de fabrication de semi-conducteurs
- Dispositifs médicaux et systèmes de stérilisation
- Chambres à vide poussé et composants
- Nouveaux instruments énergétiques, chimiques et de précision
- Produits exportés dans le monde entier
- Au service des clients internationaux dans les industries d'équipement haut de gamme
- Se concentrer sur des partenariats d'étanchéité à long terme, stables et fiables
A1 : L’usinage CNC ne nécessite aucun moule personnalisé et offre des délais d’exécution plus rapides. Il prend en charge des dimensions personnalisées entièrement non standard et offre un contrôle des contraintes plus strict, parfaitement adapté aux échantillons, aux petites commandes par lots, ainsi qu'aux applications d'étanchéité de haute précision dans les domaines des semi-conducteurs et du médical. Le moulage par injection est rentable pour les commandes de gros volumes de tailles standard, bien que des frais de moulage s'appliquent et que les délais de livraison soient plus longs. Vous pouvez partager vos dessins, la quantité commandée et les conditions de travail, et nous vous recommanderons la solution de production la plus adaptée en conséquence.
A2 : Le recuit est fortement recommandé pour les joints déployés dans des environnements à haute température, sous vide ou sous pression continue. Pour les applications générales à température ambiante et basse pression, le processus peut être omis afin de réduire les coûts selon votre évaluation.
A3 : Quatre causes profondes courantes sont répertoriées ci-dessous :
① Les rainures sont conçues pour s'adapter aux joints toriques en caoutchouc, ce qui entraîne des taux de compression incompatibles ;
② Les joints sautent le traitement de recuit et se déforment progressivement à mesure que les contraintes résiduelles se libèrent dans les conditions de service ;
③ Des marques d'outils ou des bavures visibles existent sur les surfaces d'étanchéité ;
④ Mauvaise précision d'usinage des rainures de l'équipement.
Veuillez fournir vos paramètres de fonctionnement et vos dessins de rainures, et nous analyserons le problème et proposerons des solutions ciblées.
A4 : Une évaluation minutieuse est nécessaire pour les scénarios avec un impact important et continu et de fortes vibrations à haute fréquence. Le PEEK présente une rigidité élevée mais une faible élasticité, il fonctionne donc mieux pour l'étanchéité statique. Pour les environnements fortement vibrants, nous suggérons d’optimiser les structures de rainures ou d’explorer des qualités PEEK modifiées chargées comme alternatives.


