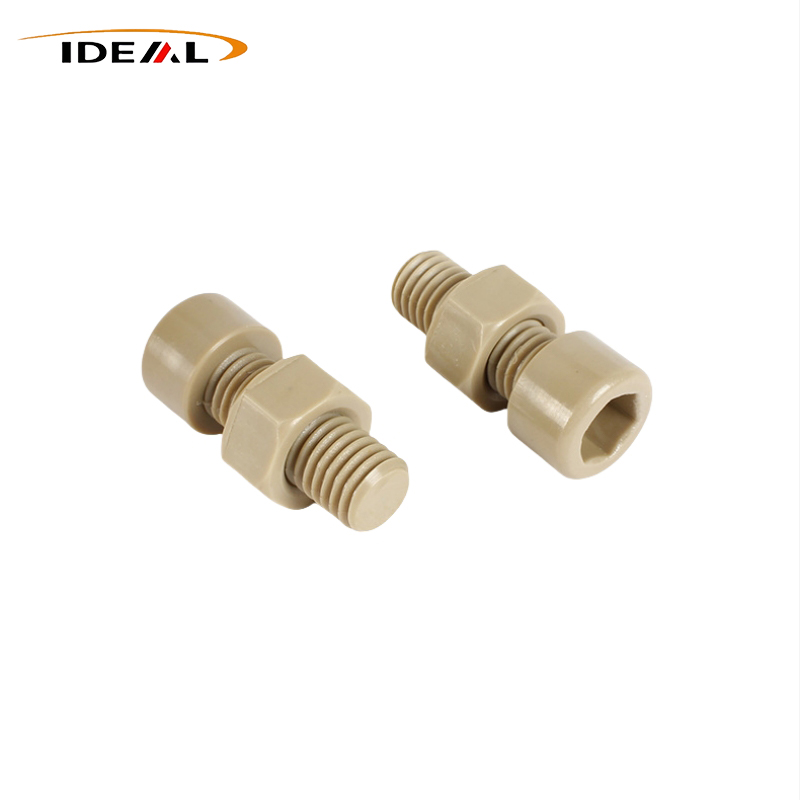
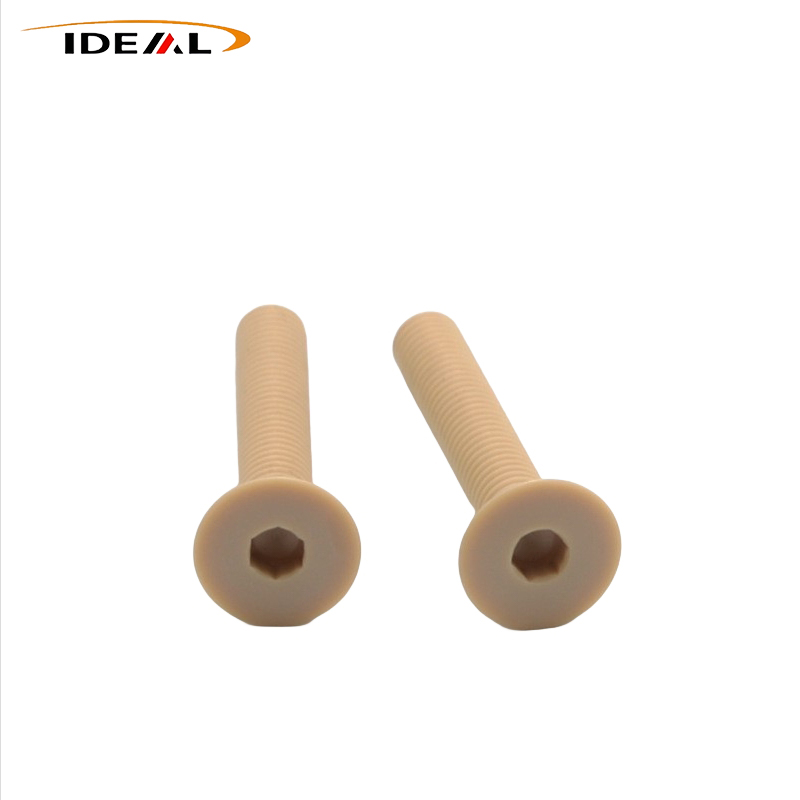
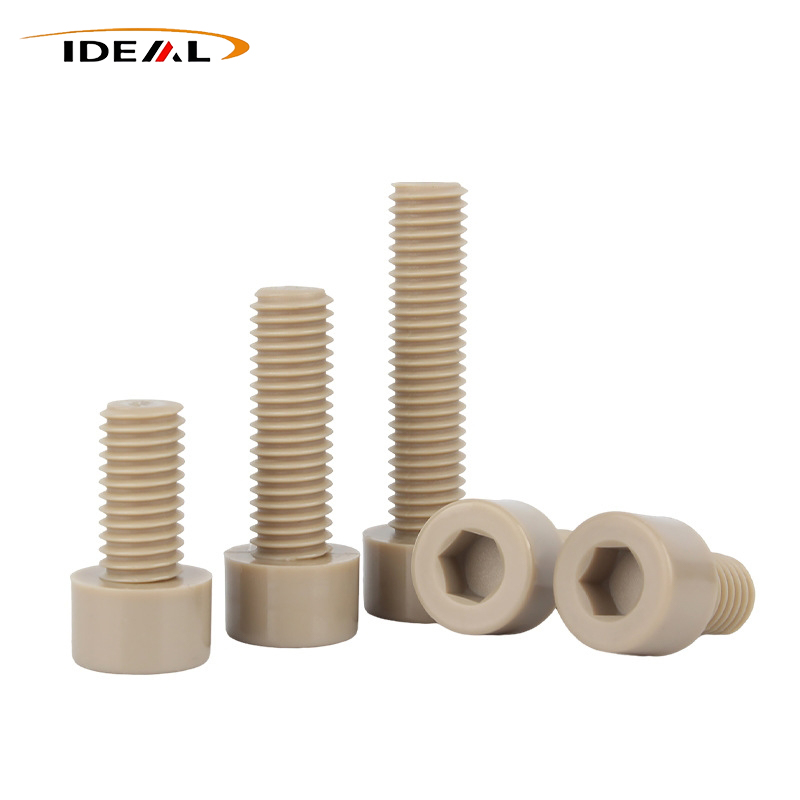
En tant que fabricant chinois fiable, Ideal Plastic fournit des vis d'assemblage à tête creuse PEEK DIN912 / ISO 4762 dans les qualités soignées, CF et GF. Ces fixations isolantes non magnétiques résistent à la chaleur et à la corrosion pour les équipements de précision à semi-conducteurs, chimiques et à énergie nouvelle, avec un PEEK pur présentant une relaxation des contraintes de 8 à 12 % par 1 000 heures à 200 ℃.
Ideal Plastic, un fournisseur chinois professionnel de produits en plastique technique de haute performance, se concentre sur le traitement de précision et la fabrication sur mesure de vis d'assemblage à tête creuse PEEK. Conformément aux spécifications DIN912 et ISO 4762, l'usine exploite à la fois le moulage par injection et l'usinage CNC pour produire plusieurs qualités de matériaux, notamment le PEEK pur, le PEEK chargé en carbone et le PEEK chargé en verre. Chaque lot de production est soumis à une inspection complète et à un contrôle de traçabilité, ciblant les environnements d'équipement de précision où les fixations métalliques ne peuvent pas répondre aux exigences d'isolation, non magnétiques ou de résistance à la corrosion.
| Nom du produit | Vis à tête cylindrique à six pans creux PEEK |
| Matériel | PEEK non chargé, PEEK chargé de carbone, PEEK chargé de verre |
| Couleur | Noir, Beige (couleurs personnalisées disponibles) |
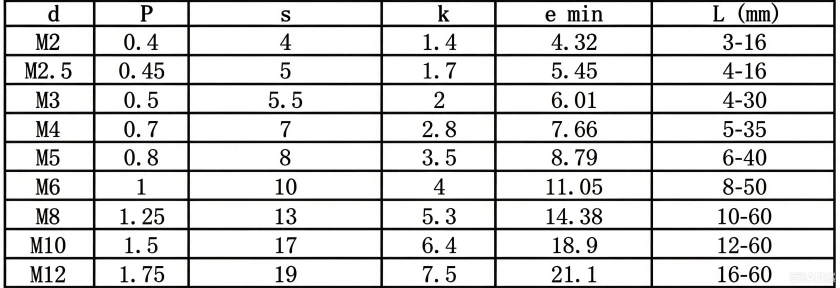
| Type de filetage | Métrique (stock grand public M1.6-M12), impérial (personnalisé pour les équipements nord-américains) |
| Tolérances dimensionnelles | Tolérance des pièces standard : ±0,05-0,10 mm, tolérance des pièces personnalisées de précision : ±0,02-0,05 mm |
| Coaxialité | Tête hexagonale et coaxialité des vis ≤0,03 mm |
| Précision du fil | Filetage extérieur 6g, filetage intérieur correspondant 6H, filetages impériaux UNC/UNF conformes à ASME B18.3, classe de tolérance 2A |
| Tailles de stock métriques | M1.6, M2, M2.5, M3, M4, M5, M6, M8, M10, M12 |
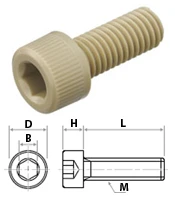
Les vis d'assemblage à tête creuse PEEK comportent quatre composants principaux : tête cylindrique, cavité d'entraînement hexagonale interne, tige et section filetée. Bien que la géométrie extérieure corresponde aux vis à tête creuse en métal, le matériau polymère PEEK nécessite des ajustements structurels spéciaux pour contrôler la concentration des contraintes et éviter les fissures lors du serrage ou du cycle thermique.
1. Traitement des coins arrondis: Toutes les zones de transition à la racine de la tête et au fond de la cavité hexagonale sont arrondies. Les angles vifs créeront une contrainte concentrée et déclencheront des fissures lorsque le couple est appliqué aux pièces en PEEK.
2. Contrôle de la profondeur de la cavité hexagonale: La profondeur de la cavité suit les exigences standard. Une profondeur insuffisante entraîne un glissement de la clé et des dommages à la paroi intérieure ; une profondeur excessive réduit l'épaisseur de la paroi de la tête et diminue la résistance au couple de rupture.
3. Optimisation du profil de thread: Le profil du filetage est plus fin que celui des attaches métalliques. La pointe du filetage utilise une transition arrondie sans arêtes vives pour réduire la concentration de contraintes à la racine du filetage et améliorer les performances antidérapantes. L'extrémité de sortie est chanfreinée pour protéger le premier filetage lors de l'assemblage.
4. Norme de qualité de surface: Les variantes renforcées par un remplissage ne peuvent pas avoir de micro-encoches ou d'écailles sur les parois intérieures hexagonales. De minuscules défauts invisibles se développeront rapidement sous l’effet d’une charge mécanique et provoqueront une fracture inattendue.
Même d'apparence simple, ces fixations en plastique nécessitent un contrôle strict des matières premières, du traitement thermique, de l'usinage et de l'inspection. Les défauts cachés peuvent ne pas apparaître lors des tests effectués en usine et échouer uniquement lors de l'assemblage par le client ou lors de cycles de températures extrêmes. Les principales difficultés de production concernent la réduction des contraintes internes, le formage des filetages, le traitement des charges et la gestion de la cristallisation des produits moulés par injection.
Il existe de nombreux risques cachés dans la fabrication des fixations PEEK, et chaque étape de traitement nécessite un contrôle précis.
1. Gestion du stress résiduel: Les tiges PEEK conservent la contrainte d'extrusion après l'extrusion. La découpe CNC introduit une contrainte de coupe supplémentaire due à la pression de l'outil et à la chaleur de coupe. Si la durée du recuit est insuffisante ou si la vitesse de chauffage/refroidissement est trop rapide, la contrainte ne peut pas être complètement libérée. Les produits peuvent passer l'inspection dimensionnelle, mais une distorsion du filetage, une déformation de la tige et une fissuration de la tête se produiront après un stockage de longue durée et des cycles de température.
2. Usure des outils et coupe du mastic: Le PEEK chargé en carbone et chargé en verre contient des charges dures qui usent rapidement les outils de coupe. Les outils de coupe usés produisent des bavures de filetage, des écailles de dents et des dommages à l'intérieur des cavités hexagonales. Ces défauts subtils sont difficiles à identifier visuellement, mais provoquent pourtant un dénudage du filetage et une fracture de la tête lors des opérations de serrage.
3. Contrôle de la cristallisation pour le moulage par injection: Le point le plus critique du moulage par injection est la cristallisation plutôt que l’aspect extérieur. La température du moule doit rester entre 160 et 200 ℃ pour une cristallisation complète. La basse température du moule laisse une cristallisation incomplète ; les produits semblent intacts mais perdent leur résistance à la chaleur et aux produits chimiques, suivis d'un rétrécissement et d'une déformation. Ce défaut ne peut pas être détecté par une simple inspection visuelle. Le PEEK fondu a une viscosité élevée et les qualités chargées ont une moins bonne fluidité. Une mauvaise conception des portes et des évents provoque de l'air emprisonné, des marques de brûlure et des microvides internes. Un recuit post-moulage reste obligatoire pour éviter les risques de déformation ultérieure.
Guangzhou Ideal définit six dimensions d'inspection de base pour les vis d'assemblage à tête creuse PEEK : qualité des matières premières, technologie de traitement, précision du filetage, apparence, propriétés mécaniques, traçabilité des lots.
1. Contrôle des matières premières: Seules les tiges et pellets vierges en PEEK sont adoptés ; les matières recyclées et les mélanges de matières sont interdits. L'humidité des matières premières est contrôlée ≤0,02 % pour éviter les bulles, les marques de brûlure et une résistance mécanique réduite. Des certificats de matières premières COC peuvent être fournis, prenant en charge la traçabilité des lots pour les projets de semi-conducteurs et médicaux.
2. Recuit de gradient: Les ébauches CNC et les produits moulés par injection subissent un recuit par gradient pour soulager les contraintes. Les vitesses de chauffage et de refroidissement sont strictement régulées pour éliminer les contraintes d’extrusion, de découpe et de moulage. Les pièces finies ne peuvent pas retenir des contraintes résiduelles élevées, empêchant ainsi la torsion du filetage, la déformation de la tige et la fissuration de la tête sous les cycles de température.
3. Inspection de la jauge de filetage: Le filetage métrique atteint une précision de grade 6H. Les filetages impériaux sont conformes à la norme ASME B18.3. La jauge GO se visse en douceur tandis que la jauge NO-GO ne peut pas entrer. Une inspection des jauges 100 % GO/NO-GO est mise en œuvre. Profil de filetage complet sans dents manquantes, déchirures, écailles et bavures ; la crête dentaire utilise une transition arrondie et les pointes pointues sont interdites. La surface du filetage est exempte de brûlures et de dommages dus à l'extrusion, aucun débris de coupe n'est coincé dans les espaces du filetage.
4. Vérification de l'apparence visuelle: La surface de la tête cylindrique est plate. La cavité hexagonale intérieure n'a pas de coins ébréchés, d'encoches, de fissures, de brûlures ou de dommages causés par un impact. Le corps de la vis doit être exempt de fissures, de délaminage, de bulles, de points noirs et d'impuretés de couleur. La surface du filetage ne présente ni bavures ni bords cassés. Les qualités de remplissage conservent une couleur uniforme sans taches d’agglomération de charge.
5. Test de couple destructif: Les échantillons de même spécification effectuent des tests de couple destructifs pour enregistrer la valeur de référence du couple. Le test de résistance au couple de la tête nécessite le dénudage du filetage avant la rupture de la tête ; une fracture prématurée de la tête n’est pas acceptée.
6. Cohérence des lots et emballage: Les produits du même lot conservent une couleur, des dimensions et des performances mécaniques constantes. Un emballage séparé est utilisé avec des étiquettes claires indiquant les spécifications, la qualité du matériau et le numéro de lot. Les produits de qualité salle blanche sont emballés dans des conteneurs étanches à la poussière pour éviter toute contamination par des impuretés pendant le transport.
Les vis d'assemblage à tête creuse PEEK utilisent du polyétheréthercétone (PEEK) comme matériau de base et sont disponibles en trois qualités : PEEK pur (isolation naturelle), PEEK renforcé de fibre de verre et PEEK renforcé de fibre de carbone (conducteur/antistatique). Il présente des avantages complets, notamment une résistance aux températures élevées, une résistance à la corrosion, une isolation, des propriétés non magnétiques et une construction légère, ce qui le rend largement utilisé dans les applications de fixation de semi-conducteurs, de produits chimiques, de nouvelles énergies et d'équipements médicaux.
1. Loi d'atténuation des contraintes à haute température: Le PEEK présente un léger fluage et une relaxation des contraintes au-dessus de 200 ℃ : la force de serrage diminue légèrement avec le temps (une caractéristique inhérente aux polymères plastiques). Taux de relaxation PEEK pur : 8–12 %/1000h@200℃. Taux de relaxation du PEEK renforcé de fibre de verre : 3 à 5 %/1 000 h à 200 ℃ (considérablement amélioré, adapté au maintien de pression à haute température à long terme). Taux de relaxation PEEK en fibre de carbone : 2–3 %/1000h@200℃ (optimal, préféré pour les équipements haut de gamme).
2. Structure moléculaire inerte et anti-contamination: La chaîne principale du PEEK a une structure stable de cycles benzéniques + liaisons éther, ce qui n'entraîne aucune précipitation de plastifiants, lubrifiants ou additifs et aucune libération d'ions métalliques. Il ne contient pas de substances volatiles de faible poids moléculaire, ce qui empêche la formation de buée et la contamination des lentilles à cavité dans un environnement sous vide. Les équipements à semi-conducteurs, optiques et à eau ultra pure ne reconnaissent que les pièces recuites CNC en PEEK pur pour éliminer les traces de contamination.
3. Constante diélectrique haute fréquence et stabilité: Le PEEK a une constante diélectrique de 3,2 à 3,3, avec presque aucune fluctuation dans la plage de hautes fréquences de 1 GHz à 10 GHz. Il présente une perte diélectrique extrêmement faible, empêchant les interférences avec les signaux RF et la dérive du signal. Les vis métalliques peuvent réfléchir, interférer et générer des courants de Foucault ; les plastiques ordinaires sont diélectriquement instables aux hautes fréquences. Convient aux fixations isolantes dédiées dans les stations de base 5G, les cavités RF, les équipements micro-ondes et les instruments de test haute fréquence.
4. Résistance à l'eau: Le PEEK présente une stabilité extrêmement élevée sous hydrolyse à la vapeur à haute température. Il résiste à des milliers de cycles d'autoclave à 134℃ sans se fissurer. Une immersion à long terme dans l'eau chaude, l'eau bouillante et l'eau ultra pure ne l'amène pas à absorber l'eau, à gonfler ou à se déformer. Convient aux industries médicales et de l'eau pure.
5. Résistance aux radiations: Le PEEK résiste aux rayons gamma et à l’irradiation par faisceaux d’électrons. Il ne devient pas cassant, ne se décolore pas et ne se fissure pas après irradiation. Convient à la stérilisation par irradiation médicale, aux équipements de l'industrie nucléaire et aux environnements d'irradiation spatiale.
6. Non magnétique: Le PEEK ne contient aucun élément ferromagnétique, n'est jamais magnétisé, n'a pas de magnétisme résiduel et pas d'hystérésis. Il peut être utilisé dans les équipements d’IRM et d’étalonnage de champ magnétique de précision. Même les vis en acier inoxydable deviendront légèrement magnétisées dans un environnement de champ magnétique à long terme, interférant avec l'imagerie et la détection. PEEK élimine complètement ce problème.
Une sélection appropriée des qualités aide les ingénieurs à éviter les défaillances d'assemblage et les problèmes de fiabilité à long terme lors de l'utilisation de ces fixations en plastique dans des équipements de précision.
1. Limitation pure du PEEK: Le PEEK pur ne doit pas être utilisé pour la fixation par pression dans des conditions de cycles chauds et froids pendant des périodes prolongées, car il pourrait se desserrer légèrement.
2. Scénario d'isolation à haute température: Pour les équipements nécessitant une isolation longue durée à 200℃+, le PEEK renforcé GF30/CF30 est obligatoire.
3. Environnement ambiant de salle blanche: Pour les conditions de salle blanche à température ambiante ordinaire, le PEEK pur est parfaitement adapté et offre la meilleure stabilité.
4. Risque d’isolation et statique: Le PEEK pur offre une isolation ultra-élevée avec une dissipation statique nulle ; l'électricité statique peut s'accumuler dans les environnements secs (léger inconvénient pour les salles blanches).
5. PEEK rempli de verre: La fibre de verre PEEK est isolante avec une faible accumulation statique ; optimal pour les applications électriques générales.
6. Performances PEEK ESD remplies de carbone: Le PEEK en fibre de carbone atteint la plage de protection ESD standard de 10⁶–10⁹Ω, dissipe avec précision l'électricité statique, n'endommage pas les puces et n'attire pas la poussière.
7. Sélection de la qualité des semi-conducteurs: Le PEEK pur est utilisé pour les cavités générales des semi-conducteurs, tandis que les supports de contact des plaquettes doivent être en PEEK en fibre de carbone. Le mélange de ces types de PEEK peut provoquer une décharge électrostatique des copeaux ou une contamination par la poussière des cavités.
A1 : 1. Aucune contrainte interne cachée, dérive dimensionnelle nulle sur le long terme
2. Aucune précipitation, aucune contamination ionique, ne contamine pas les processus de précision
3. Fluage à haute température le plus bas, force de serrage stable à long terme
4. Profil de filetage arrondi, anti-écaillage, haute consistance en torsion
5. La durée de vie dans des conditions de cycles thermiques, de vide et de corrosion est 3 à 5 fois supérieure à celle des modèles moulés par injection.
A2 : 1. Véritable PEEK pur : beige mat, fin et sans particules, tranchant uniforme.
2. PEEK recyclé : surface plus blanche, plus foncée et rugueuse, texture peau d'orange localisée
3. PEEK rempli de qualité inférieure : couleur marbrée, particules en relief, surface de filetage rugueuse
A3 : 1. À haute température, la surface PEEK se ramollit, l'ajustement microscopique de la surface de contact du filetage est de 100 %, sans aucun espace.
2. L'effet microscopique de soudage à froid se produit dans les fils plastiques sous pression → Pas de blocage à température ambiante, de blocage à haute température et de dénudage lors du démontage.
3. Solution : L'usinage d'espacement micro-clair + le rayon de crête de filetage optimisé pour un fonctionnement à haute température peuvent éliminer 99 % du grippage à haute température.
A4 : 1. PEEK non recuit : retrait irréversible à basse température et expansion à haute température ; après plus de 50 cycles, le filetage se déforme légèrement et l'ajustement se resserre.
2. PEEK CNC recuit standard : dilatation et contraction thermiques réversibles ; stabilité dimensionnelle après des milliers de cycles.
3. PEEK moulé par injection : cristallisation inégale ; retrait unidirectionnel pendant le cyclage thermique ; devient plus lâche et plus sujet au blocage avec l'utilisation.
A5 : Les pièces moulées par injection souffrent d'une cristallisation insuffisante, de contraintes cachées et d'une dérive dimensionnelle ; Les pièces recuites CNC n'ont aucune contrainte interne, de faibles précipitations et une précision stable, avec une tolérance zéro pour les erreurs dans les équipements haut de gamme.