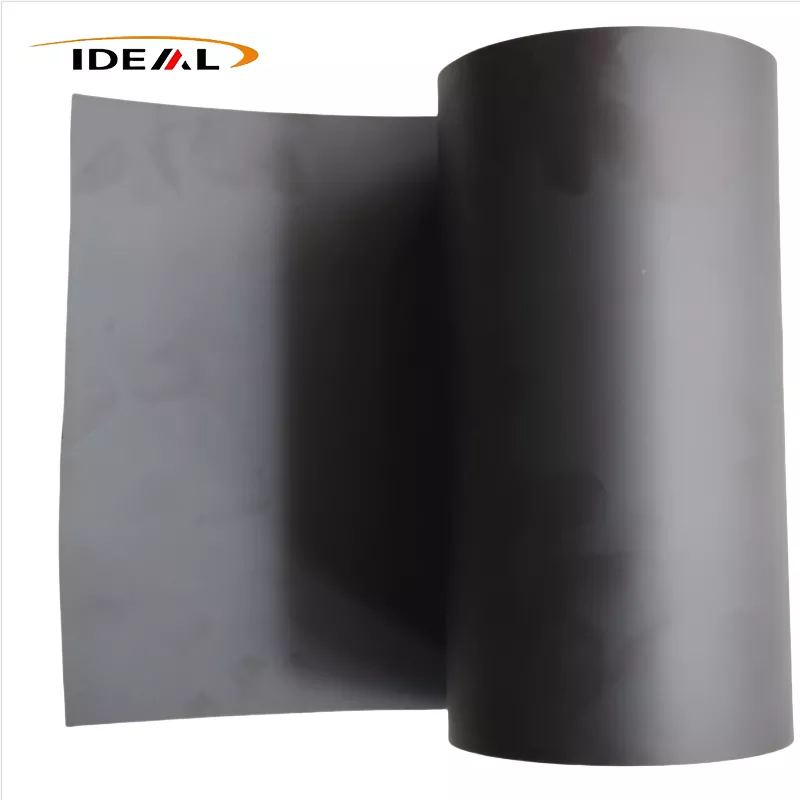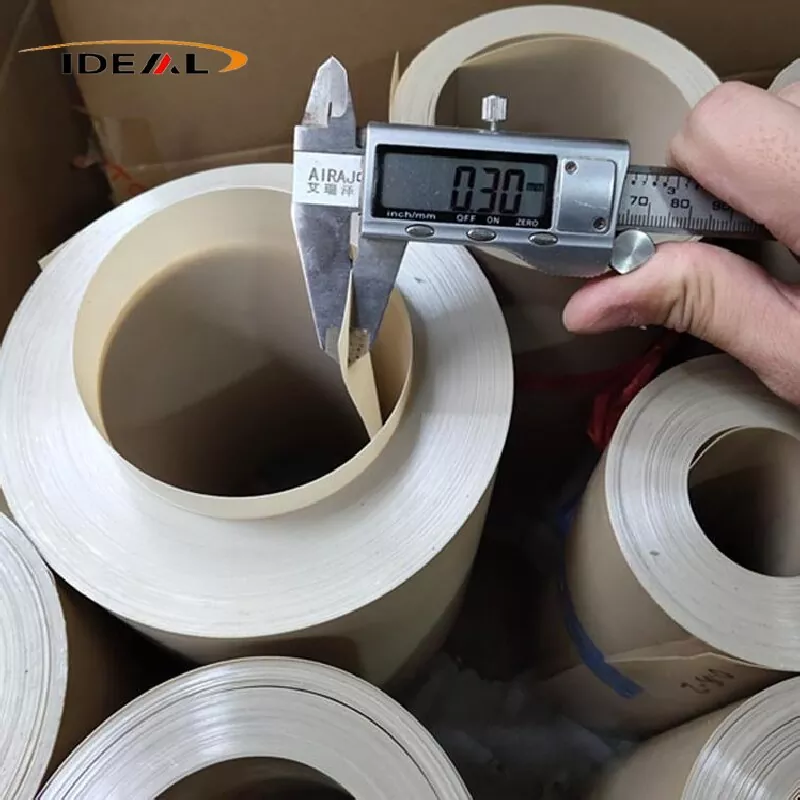
Le film PEEK chargé de carbone (film coulé en polyétheréthercétone chargé de fibres de carbone hachées) utilise une résine PEEK thermoplastique semi-cristalline haute performance comme matrice. Il est composé de fibre de carbone hachée à base de PAN et formé en continu grâce à un processus d'extrusion coulée à plat en T pour produire un film plastique technique noir.
Le film PEEK chargé de carbone conserve les propriétés fondamentales du PEEK vierge, notamment la résistance aux températures élevées, la résistance chimique, la résistance à l'hydrolyse et la résistance aux radiations. Parallèlement, il permet d'améliorer considérablement la rigidité, la conductivité thermique, la résistance à l'usure autolubrifiante et la stabilité dimensionnelle. Le matériau présente des caractéristiques semi-conductrices et des performances de base en matière de blindage électromagnétique. Il convient principalement aux conditions de service impliquant l'usure à haute température, la dissipation thermique, la conception légère, les environnements sous vide, l'aérospatiale, les nouvelles énergies et les applications de machines de précision.
Le film PEEK avec fibre de carbone est un film composite noir continu fabriqué à partir de granulés de résine PEEK de qualité extrusion mélangés à des fibres de carbone hachées, suivi d'un moulage et d'un recuit à haute température. Trois qualités de filler grand public sont disponibles : CF10, CF20 et CF30.
Le grade CF10 à faible remplissage présente la viscosité à l'état fondu la plus faible et une fluidité optimale, c'est donc le grade le plus simple pour la production de films coulés (0,05 à 0,3 mm). Il comporte peu de fibres flottantes en surface, maintient une ténacité raisonnable et résiste à la fragilité. Le gauchissement après découpe est relativement mineur, offrant un bon équilibre entre renforcement et résistance.
Inconvénients : amélioration limitée de la rigidité, légère réduction du coefficient de dilatation thermique, amélioration modérée de la résistance à l'usure et gains modestes en conductivité électrique et thermique.
Le CF20 présente une viscosité à l'état fondu modérée et peut être coulé de manière stable en films (0,10 à 0,40 mm). Par rapport au CF10, son module, sa résistance à l'usure, sa conductivité thermique et sa stabilité dimensionnelle sont nettement améliorés. La fragilité n'a pas atteint le niveau CF30 et le film conserve toujours une tolérance de flexion acceptable. Le CF20 offre le meilleur équilibre global entre les performances globales du matériau et la capacité de traitement du film coulé.
CF30 offre le renforcement, la résistance à l'usure et la conductivité thermique les plus élevés. Cependant, la viscosité à l’état fondu augmente considérablement, ce qui rend difficile la production stable de films coulés ultrafins ; une production fiable est limitée aux épaisseurs ≥0,25 mm. Le film présente une fragilité considérablement accrue et des microfissures peuvent se former sous une légère flexion. Le risque de déformation après la découpe augmente considérablement et le contrôle des fibres flottantes en surface devient un défi. La pastille de base CF30 présente déjà un très faible allongement à la rupture. Une fois transformé en film de faible épaisseur, la libération de contraintes résiduelles internes augmente considérablement le risque de déformation lors des opérations de découpe en aval.
Le principe sous-jacent à ces différences de propriétés est qu’une charge plus élevée en fibres de carbone augmente la viscosité à l’état fondu. Lors du traitement du film coulé, la résine fondue s'étale uniformément à partir de la filière et est étirée sur une série de rouleaux de refroidissement. Les formulations à remplissage élevé sont sensibles aux fissures, aux piqûres de surface et aux défauts de fibres flottantes lorsqu'elles sont soumises à une tension d'étirage.
Remarque : Cette description s'applique uniquement aux films coulés chargés de fibres de carbone hachées ; les préimprégnés continus en fibre de carbone sont exclus, tout comme les qualités antistatiques ESD dédiées. Le film PEEK ordinaire chargé de fibres de carbone hachées n'est pas équivalent au film antistatique ESD dédié. Sa plage de résistivité est instable et il ne peut pas être directement déployé en tant que matériau antistatique de qualité semi-conducteur.
Guangzhou Ideal a commencé la production de films PEEK chargés de fibres de carbone en 2014. Au cours des dix dernières années, nous avons modernisé nos équipements de production, optimisé les flux de fabrication et établi des procédures formelles de contrôle de qualité. Des contrôles stricts sont mis en œuvre à chaque étape : inspection à l'arrivée des granulés composés, surveillance synchrone en temps réel pendant la production et tests finaux en laboratoire en usine.
1. Contrôle des matières premières à l'arrivée :
A. Un testeur d'humidité Karl Fischer est utilisé pour analyser la teneur en humidité des matières premières. Nous contrôlons la teneur en humidité des granulés modifiés à ≤0,02 % pour éviter les défauts de bulles et de sténopés dans les films finis.
B. Nous effectuons un test de résidus de cendres de four à moufle (calcination à 580-600°C) pour mesurer la charge de charge en fibre de carbone. L'écart admissible entre la teneur en charges mesurée et les spécifications nominales est ≤ ± 0,5 % en poids.
C. Après le mélange à double vis pour la préparation des échantillons, les fibres de carbone sont séparées par pyrolyse. Les longueurs de fibres sont comptées au microscope optique pour confirmer une plage de longueurs de fibres retenues cible de 0,2 à 0,6 mm et pour identifier un écrasement excessif des fibres.
2. Film PEEK avec inspection en ligne et en temps réel de la ligne de production en fibre de carbone :
A. Surveillance de l'épaisseur en ligne : une jauge d'épaisseur à rayons β ou une jauge d'épaisseur laser sans contact effectue un balayage transversal continu sur toute la largeur du rouleau ; des courbes d'épaisseur en temps réel sont générées et les sections hors tolérance sont automatiquement signalées. Cela permet un réglage fin en boucle fermée de la lèvre de la matrice. Convient à la production de films en coulée continue allant de 0,1 à 0,5 mm ; la tolérance d'épaisseur est maintenue à ±0,01-0,03 mm.
B. Système d'inspection visuelle des surfaces CCD en ligne : des caméras industrielles à grande vitesse identifient les défauts de surface, notamment les points noirs, les particules brûlées, les trous d'épingle, les rayures longitudinales et les fibres flottantes. Les emplacements des défauts sont marqués par marquage à jet d'encre ; les segments de bande défectueux peuvent être retirés lors d'opérations d'enroulement ultérieures. Limites : l'inspection CCD ne peut pas détecter les débris métalliques incrustés sous la surface ou les microvides internes ; il examine uniquement la surface externe du film.
C. Inspection aux rayons X en ligne : la détection des défauts en ligne aux rayons X filtre le film à la recherche de particules métalliques dures incrustées. Il s’agit d’un équipement optionnel haut de gamme et ne constitue pas une configuration standard pour toutes les séries de production.
3. Tests en laboratoire des produits finis hors ligne :
A. Inspection dimensionnelle et d'apparence : l'épaisseur du film est mesurée avec un micromètre numérique ; la largeur, la longueur et l'extrémité du rouleau sont vérifiées à l'aide de règles de mesure en acier. La qualité de la surface est évaluée par observation visuelle combinée à un examen au stéréomicroscope pour évaluer la gravité des fibres flottantes ; une distinction est établie entre une texture de surface faible et des fibres flottantes exposées et saillantes. Les rayures de surface et les défauts de points noirs sont formellement enregistrés.
B. Détection de la microstructure : les échantillons sont préparés pour l'analyse métallographique des sections transversales. Nous évaluons la dispersion des fibres de carbone, vérifions l'agglomération des fibres et quantifions la porosité interne. Notre objectif de contrôle interne en matière de porosité est inférieur à 2 % ; nous recherchons également les fins débris métalliques incrustés. La DSC (Differential Scanning Calorimetry) est utilisée pour tester la température du pic de fusion, la cristallinité et la température de transition vitreuse (Tg). La cristallinité interne est contrôlée entre 25 et 32 % ; La variation de cristallinité d'un lot à l'autre est surveillée pour évaluer l'efficacité du traitement de recuit.
C. Tests de propriétés mécaniques : Conformément à la norme ISO527-3, le module de traction, la résistance à la rupture et l'allongement à la rupture sont testés séparément dans le sens de la machine d'extrusion (MD) et dans le sens transversal (TD). Le rapport de module MD-à-TD est calculé, avec une limite de contrôle interne ≤1,6 pour la gestion de l'anisotropie.
D. Évaluation des contraintes internes résiduelles via un test de gauchissement découpé : préparez des échantillons de film PEEK remplis de fibres de carbone carrés de 100 mm × 100 mm, posez-les librement sur une plaque de verre plate et laissez-les reposer à température ambiante pendant 24 heures. La hauteur de l'arc d'angle de chaque spécimen est mesurée. Pour les qualités standard non recuites, la hauteur d'arc maximale autorisée est ≤ 6 mm ; pour les nuances recuites hors ligne de précision, la hauteur de l'arche doit être ≤ 2 à 3 mm.
E. Tests de propriétés thermiques : la température de déflexion thermique (HDT, ISO75) et le coefficient de dilatation thermique (CTE) sont mesurés dans les directions MD et TD pour évaluer la stabilité dimensionnelle sous des cycles à haute et basse température.
F. Tests de friction et de résistance à l'usure : les tests d'abrasion Taber sont effectués pour déterminer le coefficient de frottement et le taux d'usure afin d'évaluer les performances de résistance à l'usure.
A. L'analyse métallographique de section transversale et les essais de traction sont des inspections destructives par échantillonnage ; ils ne peuvent pas garantir que chaque position sur l'ensemble du rouleau est exempte de défauts.
B. La détection en ligne des défauts métalliques par rayons X est un équipement optionnel haut de gamme. La filtration par fusion ne peut à elle seule éliminer 100 % du risque lié aux traces de contaminants étrangers métalliques.
C. L'essai de gauchissement ne fournit qu'une évaluation indirecte des contraintes internes résiduelles ; il n’existe pas de méthode d’essai directe permettant d’obtenir une valeur numérique de contrainte résiduelle.
D. L'anisotropie MD‑TD ne peut être évaluée que sur des échantillons échantillonnés ; le processus de fabrication du film coulé ne peut pas éliminer complètement ce comportement anisotrope inhérent.
Grâce aux procédures de contrôle qualité mentionnées ci-dessus mises en œuvre, notre film PEEK chargé de carbone présente des surfaces plates et lisses des deux côtés, avec une finition noir mat uniforme et une couleur cohérente sur toute la bande.
1. Aucun défaut affectant la qualité tel que des taches noires dures causées par une agglomération de carbone, des bulles, des trous d'épingle, des fissures dans l'épaisseur, des rayures profondes, des taches d'huile ou des inclusions étrangères.
2. Les extrémités des rouleaux sont soignées, sans couches de rouleaux télescopiques ou mal alignées. Le remontage est uniforme et serré ; un film protecteur séparateur est inséré entre les couches successives de la plaie.
3. Les taches noires en relief, les inclusions métalliques dures incrustées, les trous d'épingle pénétrants, les rayures continues, les bulles et les rides ne sont pas autorisés.
4. Les résultats des tests d'épaisseur, de performances mécaniques et de teneur en cendres au sein d'un même lot de production fluctuent dans des plages acceptables.
5. Un certificat d'inspection d'usine COC est délivré pour chaque lot, indiquant le numéro de lot, la charge de remplissage, l'épaisseur du film et les données complètes des tests mécaniques.
| Nom du produit | Film PEEK rempli de carbone |
| Matériel | PEEK CF10, PEEK CF20, PEEK CF30 |
| Couleur (remplissage) | Noir mat uniforme |
| Épaisseur conventionnelle | 12 μm, 25 μm, 50 μm, 100 μm, 200 μm, 500 μm, 1 mm |
| Largeur | 300 mm, 500 mm, 620 mm, 1 000 mm prennent en charge toute refente personnalisée de largeur étroite |
| Longueur | Les rouleaux de 50 m, 100 m, longs et courts peuvent être personnalisés selon les besoins |
| échantillon | A négocier |
| Certificats | ISO9001:2012 |
| Services d'assistance | le refendage, le laminage, le traitement de découpe, divers types de produits finis de joints monoblocs peuvent être personnalisés |
1. Conductivité thermique : Le PEEK pur a une conductivité thermique de seulement 0,29 W/(m·K). Le CF10 atteint 0,5 à 0,7 W/(m·K), tandis que le CF30 atteint 0,8 à 1,2 W/(m·K), offrant une efficacité de dissipation thermique 3 à 4 fois supérieure à celle du PEEK pur.
2. Coefficient de dilatation thermique (CTE) extrêmement faible. Le squelette en fibre de carbone limite la déformation thermique de la résine, garantissant ainsi un écart dimensionnel minimal pendant le cycle thermique.
3. Après le traitement de recuit et de mise en forme, le film atteint un taux de retrait thermique de ≤0,5 % à 260 °C, maintenant une précision dimensionnelle stable pour des joints de précision ultra-fins.
1. Le matériau présente une autolubrification inhérente supérieure, avec un coefficient de frottement inférieur de plus de 40 % à celui du PEEK pur. Il permet un fonctionnement stable à long terme sans lubrification à l'huile.
2. Il offre une résistance exceptionnelle à la fatigue et résiste aux fissures ou aux fractures sous un glissement alternatif et une compression répétée.
3. Limites : Le film PEEK chargé en carbone a une ténacité inférieure à celle du film PEEK naturel non chargé avec une fragilité accrue, ce qui le rend inadapté aux scénarios impliquant de fréquentes flexions importantes ou des contraintes d'impact.
4. En cas de glissement alternatif extrême à long terme, le film peut générer des traces de débris de fibres dures, il n'est donc pas applicable au contact direct avec les surfaces des plaquettes de lithographie de haute précision.
Les fibres de carbone internes forment un réseau conducteur continu, offrant une résistivité de surface stable allant de 10³ à 10⁸ Ω/m². Le matériau présente des caractéristiques semi-conductrices et des performances de blindage EMI de base, qui absorbent et isolent les interférences électromagnétiques parasites générées par les câbles et les modules d'alimentation.
Le film PEEK avec fibre de carbone intègre une conductivité thermique élevée, une excellente résistance à l'usure, des performances de blindage électromagnétique et une stabilité au vide, prenant en charge une large gamme d'applications industrielles comme suit :
Il sert de film de blindage EMI pour les câbles aériens, remplaçant les feuilles de cuivre et d'aluminium traditionnelles et réduisant le poids des composants de plus de 30 %. Il agit comme un revêtement isolant résistant à l'huile et aux hautes températures pour les compartiments moteurs des avions, résistant à la corrosion causée par le carburant d'aviation et le fluide hydraulique. Ses propriétés de résistance aux radiations et de faible dégazage le rendent idéal pour isoler les modules à vide de satellite sous des différences extrêmes de température spatiale. Il est également utilisé pour les joints coulissants résistants à l’usure dans les mécanismes de transmission de précision des drones.
Avec un faible dégazage, une faible précipitation d'ions, une conductivité thermique élevée et une stabilité dimensionnelle stable sous vide et à haute température, le film PEEK rempli de fibre de carbone est largement utilisé dans les processus de semi-conducteurs. Les applications typiques incluent le revêtement isolant haute température pour les chambres à vide de gravure, PVD, CVD et nettoyage au plasma ; joints ultra-minces thermoconducteurs et résistants à l'usure pour dispositifs de transfert de tranches ; films d'isolation thermique pour bagues de retenue en CMP ; et un revêtement thermoconducteur résistant à l'usure pour les bancs d'essai de copeaux à haute température.
Il est appliqué aux films de revêtement coulissants autolubrifiants pour les guides linéaires et les rouleaux de convoyeur à grande vitesse, aux films de démoulage à haute température pour les moules d'injection et de presse à chaud, aux feuilles d'étanchéité résistantes à la chaleur et à l'huile pour les vannes hydrauliques et les corps de pompe, et aux coussinets d'isolation thermique anti-friction pour les joints de robots afin d'éviter l'accumulation de chaleur par friction.
Convient pour le revêtement d'isolation thermique des chambres à vide des microscopes électroniques et des machines de revêtement optique, les joints de fixation résistants à la corrosion à haute température pour les équipements d'essais physiques et chimiques et les films de protection anti-radiations pour les instruments de détection nucléaire.
1. Processus de semi-conducteurs d’ultra haute pureté impliquant un contact direct entre les tranches, où la perte de débris de carbone peut provoquer une contamination de la surface.
2. Applications nécessitant des performances ESD stables entre 10⁶ et 10⁹ Ω/m², car ce matériau présente de larges fluctuations de résistivité incontrôlées et ne peut pas répondre aux exigences standard de dissipation statique.
3. Composants nécessitant des flexions répétées et une résilience flexible, en raison de la fragilité inhérente du matériau et du faible allongement à la rupture.
4. Composants optiques transparents, car le film est entièrement noir et opaque.
5. Applications de tôles à très haute planéité et sans déformation. Le processus de coulée crée une orientation inhérente des fibres ; le recuit ne fait que soulager les contraintes résiduelles et ne peut pas atteindre une déformation complètement nulle. La planéité ultra élevée nécessite un fraisage de précision CNC double face supplémentaire.
6. Conditions de travail avec des milieux fortement oxydants tels que l'acide sulfurique concentré, qui corroderont le substrat PEEK.
A1 : Pour la plage d'épaisseur courante de 0,1 à 0,5 mm, la qualité industrielle générale offre une tolérance d'épaisseur de ±0,02 à 0,04 mm, tandis que la qualité de précision atteint ±0,01 à 0,03 mm. La tolérance sur la largeur du rouleau est de ± 2 mm et celle sur les feuilles coupées est de ± 1 mm. Les jauges ultra fines inférieures à 0,1 mm adoptent des normes de tolérance assouplies, confirmées par accord technique.
A2 : Le gauchissement après découpe est principalement causé par la contrainte interne résiduelle verrouillée générée lors du moulage par extrusion, ainsi que par le retrait anisotrope induit par l'orientation des fibres de carbone dans le sens machine. Les qualités recuites hors ligne réduisent efficacement les risques de gauchissement, même si l'anisotropie inhérente du matériau ne peut pas être entièrement éliminée. Les clients ayant des exigences de traitement d'ultra-précision peuvent mettre en œuvre un recuit secondaire sur site pour stabiliser davantage la planéité.
A3 : Pour minimiser les contraintes résiduelles et l'anisotropie du film PEEK chargé de carbone coulé, nous adoptons des contrôles de processus de base, notamment un refroidissement lent par gradient au lieu d'une trempe rapide, une faible tension d'étirage, une configuration de vis optimisée à faible cisaillement et un traitement de recuit hors ligne professionnel. Notre système QC surveille strictement le rapport de module MD-TD et le niveau de déformation découpé. Notez que l’anisotropie inhérente du matériau ne peut qu’être atténuée, mais pas complètement éliminée.
A4 : Les largeurs de rouleaux principaux vont de 300 à 650 mm et peuvent être découpées en largeurs étroites personnalisées. La longueur des rouleaux varie en fonction de l'épaisseur : les films minces de 0,1 à 0,25 mm mesurent généralement entre 25 et 50 m par rouleau, et les films d'épaisseur moyenne de 0,3 à 0,5 mm mesurent entre 50 et 100 m par rouleau, tous équipés d'un noyau de 76 mm de diamètre intérieur.
A5 : Le film PEEK chargé en carbone standard présente une résistivité semi-conductrice instable à large plage de 10³ à 10⁵ Ω/sq. Il ne s'agit pas d'un matériau dissipateur d'électricité statique contrôlé par ESD et ne peut pas maintenir une résistivité stable dans la plage ESD standard de 10⁶ à 10⁹ Ω/sq. Un film PEEK spécialisé stabilisé ESD est requis pour les applications ESD formelles de semi-conducteurs.
A6 : Non. Le film PEEK chargé en carbone standard libère de fines microparticules de carbone sous l'effet du glissement par friction, provoquant une grave contamination lorsqu'il est en contact direct avec les plaquettes. Ce matériau convient uniquement aux revêtements d'usure sans contact avec les plaquettes et aux cales d'isolation à l'intérieur des équipements semi-conducteurs. Les composants de précision à contact sur plaquette doivent être fabriqués à partir de matériaux ESD PEEK de qualité semi-conducteur de haute pureté.